东莞市亚兰包装材料制品有限公司
全国服务热线:13827201758
谢文浩:13929430353
电话:13600278831
传真:0769-22206653
邮箱:yulin@yalanpacking.com
地址:东莞市东城区峡口榴花西街230号
网址:www.yalanpack.cn
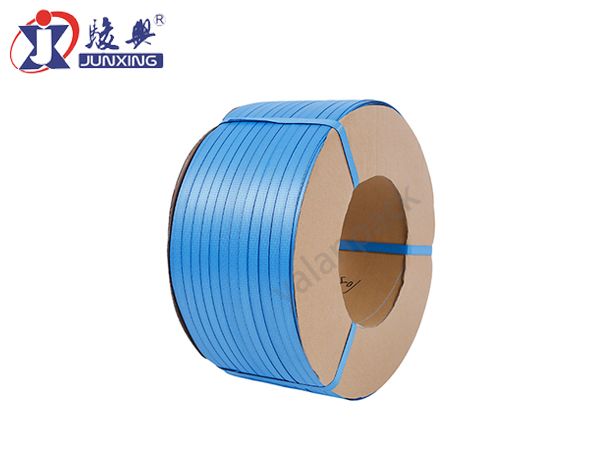
环保打包带挤出工艺管控原料配比拉伸压花收卷强度规范
环保打包带主流分为PP打包带、PET打包带、PLA可降解打包带,依靠挤出、拉伸、压花、冷却定型、收卷连续成型,成品的拉力、延伸率、热熔粘合效果,很大程度由前段挤出工艺决定。原料配比管控、拉伸倍率、压花参数、收卷张力是核心控制点,下面按工序梳理管控要点与强度规范。
一、原料配比管控
PP打包带:原料以PP粒料为主,再生料搭配全新料调配。全新料占比越高,韧性、热熔粘合稳定性越好;再生料需要提前分拣,剔除PVC、杂塑料、泥沙杂质,杂料混入容易出现脆断、黑点。添加适量增韧母粒、抗老化母粒,减少低温脆裂、户外长期存放老化。再生料比例不宜盲目拉高,再生料占比过高,分子链断裂多,成品拉力波动大。
PET打包带:原料多为PET瓶片破碎清洗料,瓶片要做好分选,去除瓶盖、标签、PVC杂质,烘干除水,水分超标挤出时会出现气泡、断带。可搭配少量增韧剂,提升抗冲击性能。
PLA可降解打包带:以PLA树脂为主,可搭配PBAT改性,调节韧性,纯PLA偏脆,低温容易折断;PBAT添加比例根据使用环境调整,同时严控水分,PLA遇高温水汽极易水解,强度快速衰减。
配比管控要求:每批次原料先做小样试挤,测试拉力、延伸率;配比记录存档,不同批次原料不要随意混配;原料仓做好防潮,PLA、PET吸湿性强,投料前烘干。
二、挤出主机与模头管控
原料进入螺杆挤出机熔融塑化,各区段温度按材质设定。PP打包带料筒温度170–220℃;PET打包带240–270℃;PLA改性料160–190℃,温度过高会降解发脆,温度偏低塑化不足,表面粗糙。
螺杆转速稳定,保证出料流量均匀,模头出料厚薄一致,出料忽快忽慢会造成打包带厚薄公差波动。模头定期清理积碳,积碳会造成表面划痕、局部薄带、隐性断带。
挤出后的厚片先经过水浴冷却定型,冷却水温稳定,水温波动大,片材内应力不一致,后续拉伸容易断带。
三、拉伸工艺管控(决定成品核心强度)
拉伸是打包带提升拉力的关键工序,通过定向拉伸让高分子链有序排列,大幅提升抗拉强度。分为一次拉伸、二次拉伸。
PP打包带拉伸倍率一般4.5–6倍;PET打包带拉伸倍率4–5倍;PLA改性打包带拉伸倍率2.5–3.5倍,倍率太高容易脆断,倍率偏低拉力不足、延伸率偏大,捆扎后容易松带。
拉伸温度配套管控:PP拉伸段温度80–110℃;PET拉伸温度90–130℃;PLA拉伸温度55–70℃,温度太低拉伸容易拉断,温度过高分子链松弛,强度上不去。
拉伸速度前后匹配,前后牵引辊速差稳定,速度突变会出现局部薄点,成为受力薄弱位置。
强度参考规范:普通机用PP打包带断裂拉力≥1200N;高强度PET打包带拉力可达2500–4500N;PLA可降解打包带拉力偏低,多用于轻载捆扎。延伸率管控:PP常规10%–20%,PET≤10%,PLA改性款控制在15%–25%。
四、压花工艺管控
压花作用:增大打包带表面摩擦力,打包机送带不打滑,同时辅助定型,减少打包带横向卷曲。
压花辊分为花纹钢辊、橡胶辊,花纹常见菱形、网状。压花辊间隙根据打包带厚度调节,压力不能过大,压力过大压伤基体,拉力下降;压力太小花纹浅,送带打滑。
压花辊要保持清洁,无胶垢、塑料碎屑,花纹磨损后及时更换,花纹深浅要整根带子均匀。PLA材质偏软,压花压力要调低,防止压穿、出现裂口。
压花后同步定型,消除内应力,降低打包带后期回弹、卷曲,避免打包机送带跑偏、卡带。
五、收卷工艺管控
收卷包含张力控制、排线、卷径成型。收卷张力是重点:张力过大,打包带长期处于拉紧状态,存放一段时间后应力释放,容易变脆、接口易脱;张力过小,卷盘松散、层间窜动,打包带起皱、塌卷。
排线器左右匀速往复,排线整齐,单边偏斜会造成卷盘一边厚一边薄,后续上机送带卡顿。
卷盘内径、宽度匹配打包机规格,端面平整,边缘无毛刺。收卷完成后做好标识,标注材质、规格、批次、拉力检测数据。
环境管控:PLA打包带收卷后密封包装,隔绝水汽,潮湿环境长期存放会逐步水解,强度衰减。
六、常见工艺不良与对应对策
1.拉力不足:拉伸倍率偏低、原料杂料多、塑化温度过高降解、拉伸温度异常。对策:复核原料配比,调整拉伸倍率,校准各区温度。
2.打包带容易断裂:再生料杂质多、水分没烘干、拉伸倍率超标、模头积碳产生薄缺陷点。对策:原料烘干除杂,降低拉伸倍率,定期清理模头。
3.热熔接口脱开:原料中润滑剂、填充料过多,或者拉伸定型过度,热熔融合性变差。对策:调整母粒添加比例,适当降低拉伸倍率。
4.送带打滑:压花磨损、花纹深度不足、压花压力不够。对策:更换压花辊,上调压花压力。
5.收卷跑偏、起拱:排线器故障、收卷张力不稳、冷却定型不足。对策:检修排线机构,稳定收卷张力,延长定型冷却段。
七、出厂检验规范
每批次抽检厚度、宽度、断裂拉力、延伸率、热熔剥离强度;外观检查无气泡、划痕、裂口;卷盘松紧均匀。PLA可降解款额外增加湿热老化测试,验证存放后的强度衰减幅度。
整套工艺管控核心逻辑:原料除杂烘干是基础,稳定拉伸倍率获得拉力,压花保障送带性能,收卷张力管控消除内应力,保证打包带在仓储、上机捆扎过程中性能稳定。